製品に関するご相談
あなたのメールアドレスは公開されません。必須フィールドにマークが付いています *


80,000 km で 3-4 シフトで磨耗し始めるギアボックスが、運転スタイルの問題になることはほとんどありません。根本的な原因は通常、ハブの内部にあります。ストラット スプリングの張力を失ったシンクロナイザー スライダー、寸法限界を超えて摩耗したガイド ブロック、またはシフト レールを所定の位置に保持できなくなった戻り止めピンなどです。 トランスミッションシフトコンポーネント は、レバーの動きをきれいな同期したギアの噛み合いに変換する精密部品であり、その摩耗挙動によって、ギアボックスが 300,000 km にわたってスムーズにシフトするか、60,000 km 未満で保証の再作業のために戻ってくるかが決まります。
これらの部分を理解している調達チームは、現場での返品を減らし、検証されたデータの立場から交渉します。このガイドでは、完全な移行パス、500 台の現場調査から得られた主な故障モード、冷間圧造と機械加工のトレードオフ、および信頼できる製品を分ける品質チェックについて説明します。 部品サプライヤー 限界的なものから。
手動または自動マニュアル トランスミッションのギア係合経路は、レバーから、ケーブルまたはロッド、シフト フォークを通ってシンクロナイザー アセンブリに至り、最後にギア ハブに至ります。そのチェーン内のすべてのコンポーネントは、繰り返しの軸方向負荷の下でもミクロン レベルの形状を保持する必要があります。
ドライバーがレバーを動かすと、シフトレールはフォークをスライドさせ、一般にスライダーと呼ばれるシンクロナイザースリーブをターゲットギアに向かって押します。スライダーはギア ハブにスプライン結合されており、内部の溝にバネ仕掛けのストラットが取り付けられています。これらのストラットはシンクロナイザー リングをギア コーンに押し付けます。摩擦により入力速度と出力速度が等しくなります。次に、スライダーのスプラインの歯がリングギアの歯の上を滑り、ギアをハブにロックします。ガイド ブロックまたはストップ ブロックが移動の終わりでの最終的な衝撃を吸収し、戻り止めピンとインターロック プレートがレールを所定の位置に保持し、2 つのギアが同時に噛み合うのを防ぎます。
各コンポーネントは、測定可能な方法でシフトフィールに貢献します。以下のリストは、それぞれの機能と障害が発生しやすい面をまとめたものです。
 表面硬化された乗用車用シンクロナイザー スライダー アセンブリ この打ち抜きスライダーは、制御されたケース深さまで浸炭処理されており、安定した溝寸法とシフトフィールを実現します。軽量で統合性の高い設計はマニュアルおよびオートマチックトランスミッションに適しており、シフトのスムーズさを評価する際の重要なコンポーネントとなっています。 製品を見る→
乗用車用シンクロナイザー スライダーは肌焼き鋼製で、有効硬化深さ 0.3 ~ 0.8 mm に浸炭処理され、ストラット溝幅は /-0.02mm に保たれており、大量生産マニュアル ギアボックスの現在の性能ベースラインを表しています。
シフトコンポーネントのフィールドリターンの 90% 以上を占める 4 つの故障モード (スライダストラット溝摩耗、ディテントピン疲労、ガイドブロック破損、およびボークリング面摩耗) があり、それぞれがシフトフィールに異なる診断可能な兆候を残します。
2024 年から 2025 年にかけて当社のエンジニアリング チームが完了した 500 個のシンクロナイザー アセンブリの現場復帰調査では、主な故障分布は次のとおりでした。
一次故障モード、500 個のシンクロナイザー アセンブリの現場復帰調査
スライダーのストラットと溝の磨耗は、2 ~ 3 シフトアップ時の研磨として最初に現れます。通常の原因は、接触圧力に対して硬化深さが浅すぎるため、溝のエッジが降伏して丸くなってしまうことです。戻り止めピンの疲労により、ギザギザが発生し、場合によってはギアが飛び出すことがあります。これは、硬化しすぎたピンが脆くなり、アンダーカットで亀裂が生じるためです。ガイドブロックの破損は、噛み合いが不完全な緩いシフトフィールとして現れ、衝撃応力が集中する鋭い内部半径から発生します。ボークリングの面が摩耗すると、摩擦で速度を十分に速く均一化できなくなるため、ダブルクラッチが必要になります。
 衝撃寿命を考慮した冷間シンクロナイザーストップブロック このストップ ブロックは冷間圧造によって形成され、機械加工による応力上昇を回避し、耐衝撃性を向上させます。使用中のスライダーのリリースを制限し、緩いシフトフィールや不完全な噛み合いの原因となるガイドブロックの破損に対処します。 製品を見る→
停止ブロックは、シンクロナイザー パッケージ内で最も衝撃負荷の大きいコンポーネントです。機械加工されたストップブロックから冷間圧造されたストップブロックに切り替えることにより、切削マークによって生じる応力上昇が排除され、移行半径の周囲の粒子の流れが変化することで衝撃寿命が向上します。
製造プロセスでは、最初の部品が出荷される前に、シフトコンポーネントのコスト、公差、疲労寿命が決定されます。冷間圧造は、木目の流れを維持し、単価を低く抑えるため、大量生産のスライダー、ピン、およびプッシュブロックの主要な方法です。
プロセスの選択は、アプリケーションの形状、体積、応力スペクトルによって異なります。以下の表は、トランスミッションシフトコンポーネントにとって最も重要な 3 つのルートを比較しています。
| プロセス | 一般的な許容差 | 経済的なバッチサイズ | 相対的な個数コスト | 代表的な変速パーツ |
| 冷間圧造 | /-0.02 mm | 50,000以上 | 最低 | スライダー、ディテントピン、プッシュブロック |
| CNC加工 | /-0.005mm | 1,000~20,000 | 中~高 | ガイドブロック、シフトフォーク、ブラケット |
| 粉末焼結 | /-0.05mm | 100,000以上 | 低い | 低い-load guides, spacers |
粒子の流れが成形品の輪郭に沿って形成されるため、衝撃疲労強度が向上します。材料の利用率は 100% に近く、スクラップは最小限に抑えられ、形成された表面には機械加工がほとんどまたはまったく必要ありません。 0.3 ~ 0.8 mm の浸炭ケースを備えた戻り止めピンまたはスライダーの場合、冷間圧造が 1 個当たりのコストを最も低く抑えます。
複雑なアンダーカット、深いクロス穴、または金型内に保持できない非常に厳しいサブミリメートル公差は、より適切に加工されます。少量のサービスパーツやプロトタイプの生産も、回収するための工具の償却が不要なため、機械加工に有利になります。
材料の選択はプロセスの決定に優先します。肌硬化鋼 20CrMnTi および 16MnCr5 がスライダーとプッシュ ブロックの大半を占めています。 420 や 430 などのステンレスグレードは、湿気にさらされる戻り止めピンなど、耐食性が重要な場合に使用されます。 POM や PA66 などのエンジニアリング プラスチックは、衝撃強度よりも重量と摩擦が重要となる低荷重ガイド ブロックで機能します。
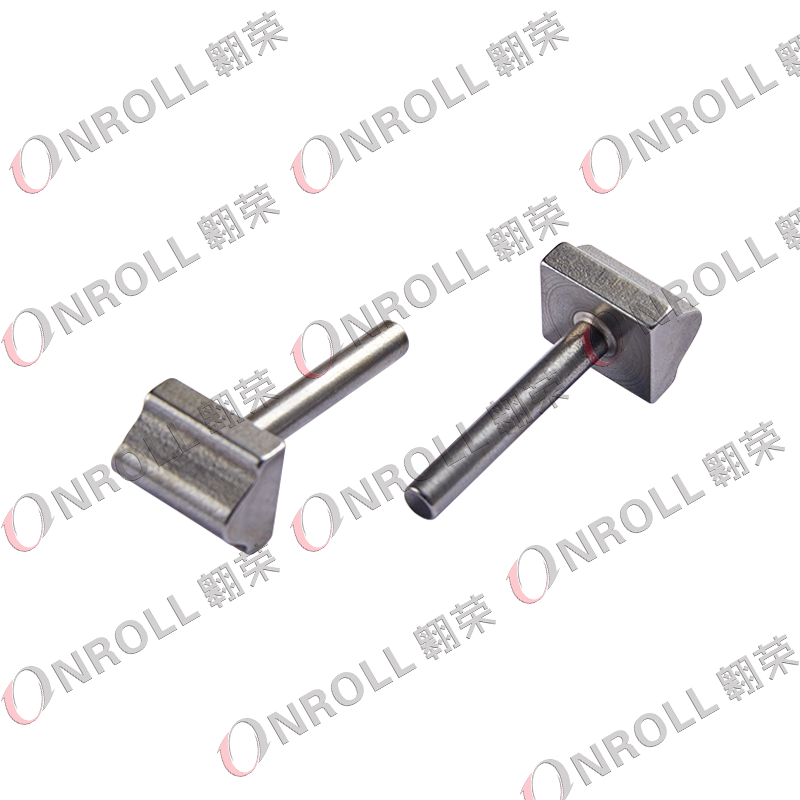 冷間圧造加工を施した商用車用プッシュブロック 冷間圧造と機械加工を組み合わせたこのプッシュブロックは、機械的強度を維持しながらコストを削減します。商用ギアボックスの重荷重とトルク向けに設計されており、変形抵抗が必要な高応力用途に適しています。 製品を見る→
20CrMnTi から製造され、硬化深さ 0.4 ~ 0.6 mm まで浸炭された冷間圧造された商用車用プッシュ ブロックは、通常、大型トラックのギアボックスで 3,000 ~ 5,000 N のシフト荷重に耐えられますが、設計寿命全体にわたって測定可能な変形はありません。
シフトコンポーネントのサプライヤーは、寸法能力、熱処理管理、材料のトレーサビリティ、プロセスの安定性という 4 つのことを文書とサンプルで証明する必要があり、IATF 16949 の登録は、判定ではなくエントリーチケットとなります。
新しい部品が直列供給に移行する前に、最小限の受け入れルーチンとして次の 5 つのチェックを実行してください。
シンクロナイザー スライダーのストラット溝幅は、受入検査で最も監査される寸法です。印刷限界を 0.05 mm 超えると、ストラットはラジアル プリロードを失い、シンクロナイザー リングがギア コーンに十分早く接触しなくなるため、ドライバーは硬くてギザギザしたシフトを感じます。
スライダーは、速度同期後にギアをハブに物理的にロックするスプラインスリーブです。リングは、スライダの歯が噛み合う前に入力速度と出力速度を等しくするために円錐接触を使用する摩擦要素です。リングが損傷すると研磨が発生します。スライダーが損傷すると、ロックが不完全になったり、ギアが飛び出たり、またはその両方が発生します。
製造現場では、印刷限界を 0.05 mm 超えて伸びたストラット溝の幅、または長さの 20 パーセントを超えてスプライン面取りの目に見える丸みを交換の閾値として扱います。その時点で、シンクロナイザー アセンブリは速度マッチング ウィンドウを保持できなくなり、シフト品質が急速に低下します。
はい、ただし正しい負荷エンベロープ内でのみです。 POM および PA66 ガイド ブロックは、係合力が約 1,000 N 未満にとどまる低負荷シフト パスで良好に機能します。大型トラックまたは高トルクの用途では、鋼製冷間圧造ブロックが必要です。これらの位置をプラスチックに置き換えると、50,000 km 未満で亀裂が発生し、噛み合いが不完全になります。
単一の測定は、プロセスではなくサンプルを証明します。 Cpk 1.33 以上は、プロセス スプレッドがマージンを持って許容範囲内に留まることを意味するため、将来のバッチは承認されたものと同様に動作します。安定した Cpk がないと、最初の成形品に合格しても、同じ金型から断続的に許容範囲外の部品を受け取る可能性があります。
あなたのメールアドレスは公開されません。必須フィールドにマークが付いています *

(+86)-191 0581 0729
(+86)-137 5830 1558